生産管理の基礎知識 工程管理・IE・改善
標準時間とは?
正味作業時間と余裕時間の違いから、標準時間の使い方まで。無理のない計画と現場改善の基準を考えます。
ものづくりの現場での工程管理に必要不可欠な「標準時間」しかし、製造現場に古くから存在する工程では、内訳や根拠が不明なまま標準時間が受け継がれていたり、新しく配置された人の習熟度によって感覚的に調節してしまったりといったケースも少なくありません。そこで、標準時間を構成する要素などの基礎をおさらい。
また、標準時間の設定方法や、不適切な設定による不満やムリ、ムダ、ポカミスなどを回避するための改善ポイントについても解説します。
この記事の目次 全4項目
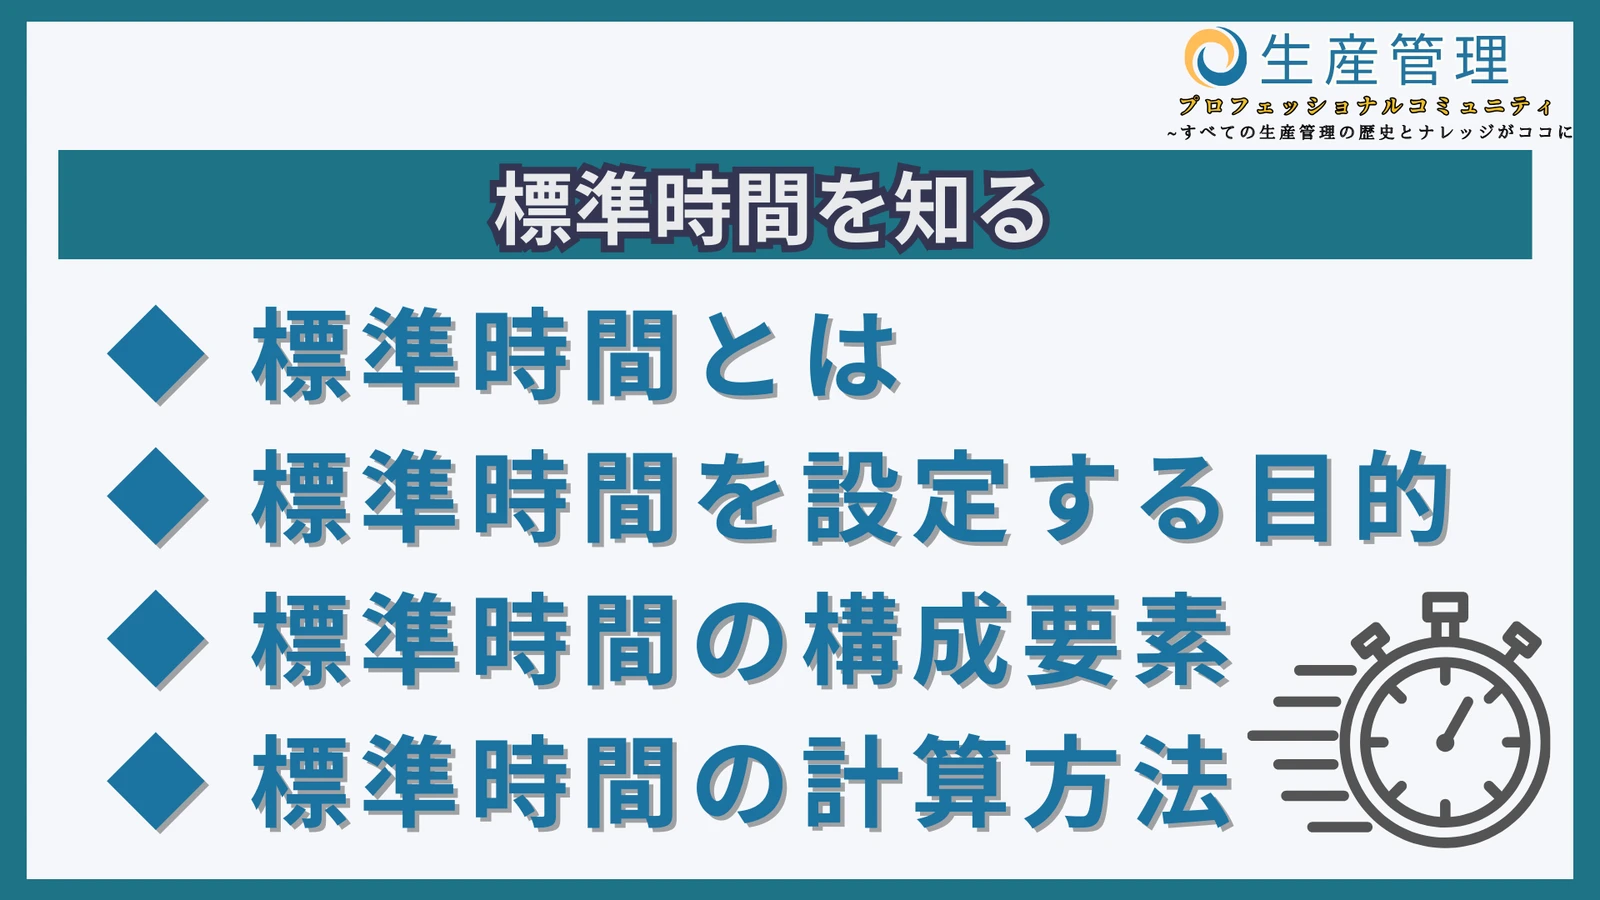
標準時間とは
工程管理における標準時間(ST)とは、「『標準的な習熟度の作業者』が『標準の作業手順や方法、作業条件』のもとで作業を行った場合の時間に、余裕時間を加えた時間」と定義されています。決められた条件で、必要な技能を持つ人が、無理なく一定のペースで作業するときの基準です。特定の人の最速記録を、そのまま標準にするものではありません。
「標準的な習熟度の作業者」というのは、決められた作業を正しく行える技量のある作業者を指します。標準の作業手順・方法・条件には、作業場所、設備、工具、照明、温度などが含まれます。何を前提に測った時間なのかを記録しておきます。余裕時間は、疲労回復、生理的な必要、避けられない作業の中断などに充てる時間です。安全に継続して作業するために必要な時間として扱います。
標準時間は絶対に変えない基準ではありません。設備や方法が変わったときには、条件に合わせて見直します。
標準時間を設定する目的
標準時間を設定する目的は、作業者の仕事量や必要な人員、設備、生産リードタイムなどを決めるためです。生産量や納期といった条件を満たして生産するには、どれくらいの人員や稼働日数が必要かを見極める必要があります。その際、「一定期間にどれくらいの数を生産できるのか」といった標準的なスピードがわかっていれば、計画が立てやすくなります。
標準と実績を比較すると、作業条件の違いや停滞の原因を見つけやすくなります。個人の速さだけを評価するためではなく、作業方法、教育、設備、段取りなどの改善に使うことが大切です。差が出た理由を確かめず、標準時間を一律に厳しくすると、無理な作業や品質低下につながるおそれがあります。
標準時間の構成要素
正味作業時間
作業標準時間は、正味作業時間と余裕時間の2つの要素から構成されており、正味作業時間は以下の2つに分類されます。
- 主体時間
対象とする作業の中心となる時間です。例えば、製品を加工する時間や、部品を組み付ける時間が該当します。
- 付随時間
材料の着脱や機械の操作など、主体作業を進めるために必要な作業の時間です。分類の仕方は、計測方法と作業の定義を揃えて使いましょう。
余裕時間
作業標準時間のもう一つの構成要素である余裕時間は、作業の実施中、管理上の問題や作業者の疲労などで作業が中断されたために生じる遅延時間のことです。避けることが不可能な遅延のため、作業に必要な時間として見込んでおかなければなりません。なお、余裕時間は以下の4つに分けられます。
- 作業余裕時間:主作業に伴い不規則発生する作業に要する時間。刃研ぎ、部品交換、清掃など
- 職場余裕時間:作業に直接関係しない作業に要する時間。材料待ち、朝礼など
- 個人余裕時間:作業者の生理現象に要する時間。用足し、水飲みなど
- 疲労余裕時間:作業者の疲労回復に要する休憩時間
工程管理では、原材料の供給遅延や不良品の発生などといったトラブルにより、余裕時間内に収まりきらないほどの遅れが発生してしまう可能性もあります。製造業の基幹業務である製造工程にトラブルが生じると、企業経営の悪化にもつながりかねません。大きな設備故障や長い材料待ちは、通常の余裕に埋め込まず、別の要因として記録・改善することが大切です。なお、経営分析で使う「安全余裕率」は、ここで扱う作業時間の余裕率とは別の指標です。
「余裕率」の求め方
余裕率は、何を分母にするかで式が変わります。次の二つを混同しないようにしましょう。
正味時間を基準にする場合
余裕率=余裕時間 ÷ 正味時間標準時間=正味時間 ×(1+余裕率)
標準時間を基準にする場合
余裕率=余裕時間 ÷ 標準時間標準時間=正味時間 ÷(1−余裕率)計算では10%を0.1として扱います。例えば正味時間が10分で、正味時間基準の余裕率が10%なら、標準時間は11分です。
まとめ
工程管理・負荷計算・原価管理では、条件の揃った標準時間が基準になります。自動設備が中心の工程でも、人の作業時間とマシンタイムを分けて把握しましょう。ぜひ、標準時間について理解を深めていきましょう。