生産管理の基礎知識 在庫管理・棚卸
棚卸しの目的と進め方
数える前の準備から、帳簿との差の確認まで。一斉棚卸・循環棚卸、カウント方法、よくあるミスを整理します。
この記事の目次 全6項目
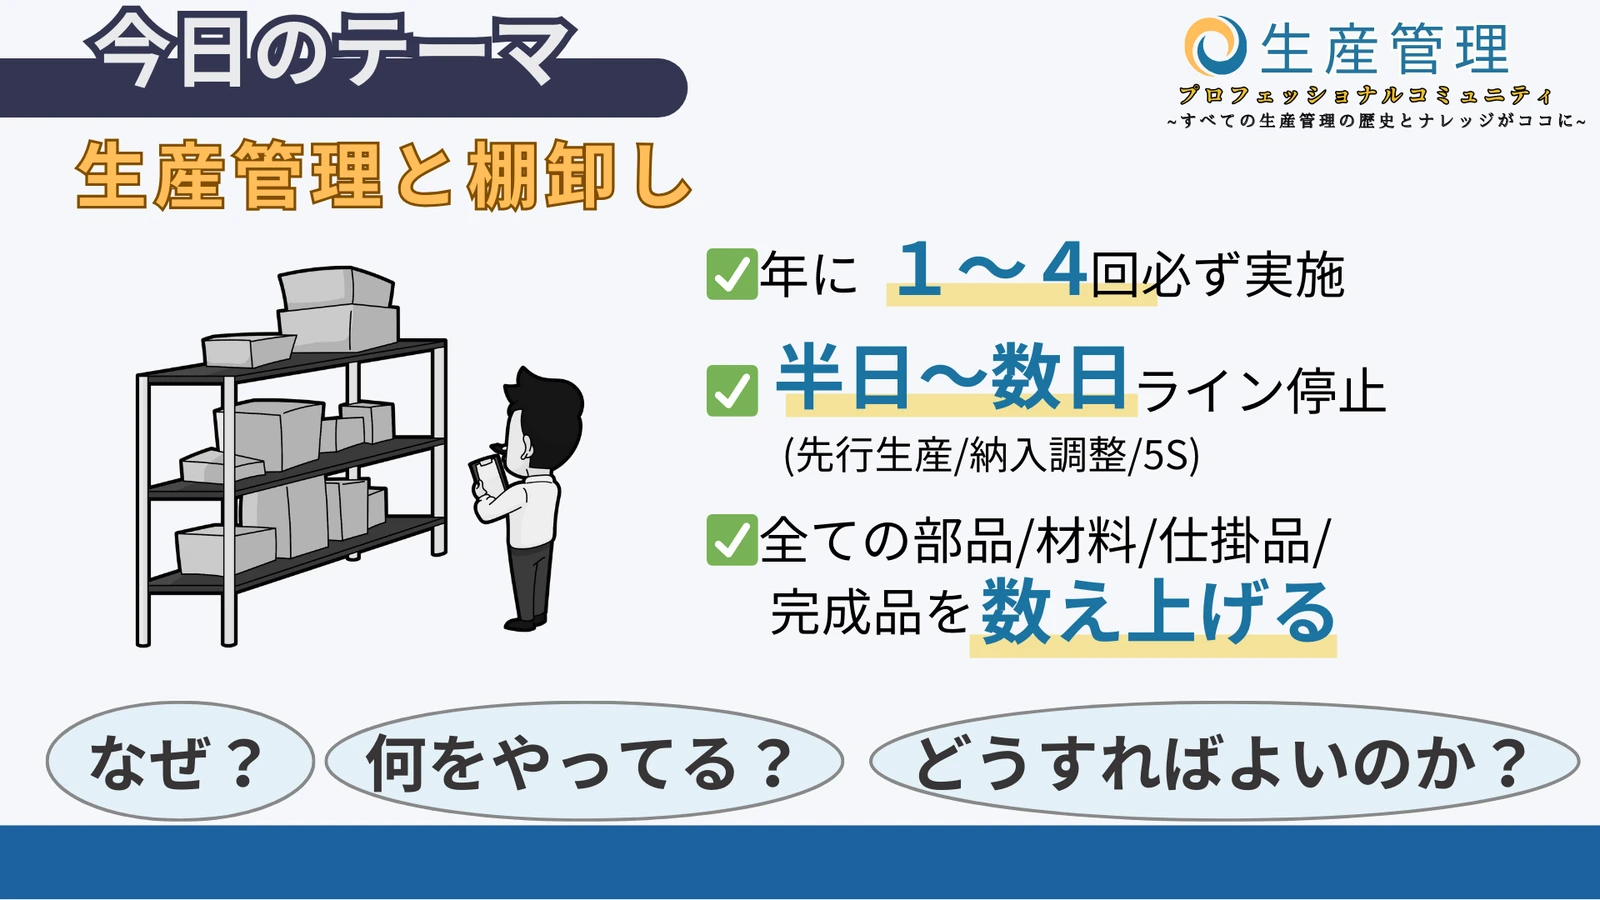
「棚卸し」と聞いて、どのようなイメージをもつでしょうか。棚卸しは、四半期、半年、年単位など、会社の運用に合わせて実施されます。工場全体を止めて数える場合も、対象を分けて日常業務と並行して行う場合もあります。その際には先行生産や納入量の調整をしたり、5Sの再徹底に伴い、特に忙しいイメージを持たれている生産管理の人も多いのではないでしょうか。
棚卸しの際には工場内にあるすべての部品から完成品まで、全員総出で数え上げる姿が見られ、工場の中はいつもと違う雰囲気に包まれてます。一体なぜ、ここまで大がかりなことをしなければいけないのか、棚卸しでは、何が行われているのか、簡単に終わらせる方法はないのか、毎年必ずやっているにもかからず、年に1,2回だから…といってなかなか効率化が進んでいない工場も多いのではないでしょうか。
今回は、製造業における棚卸しについて掘り下げていきたいと思います。
棚卸しの目的
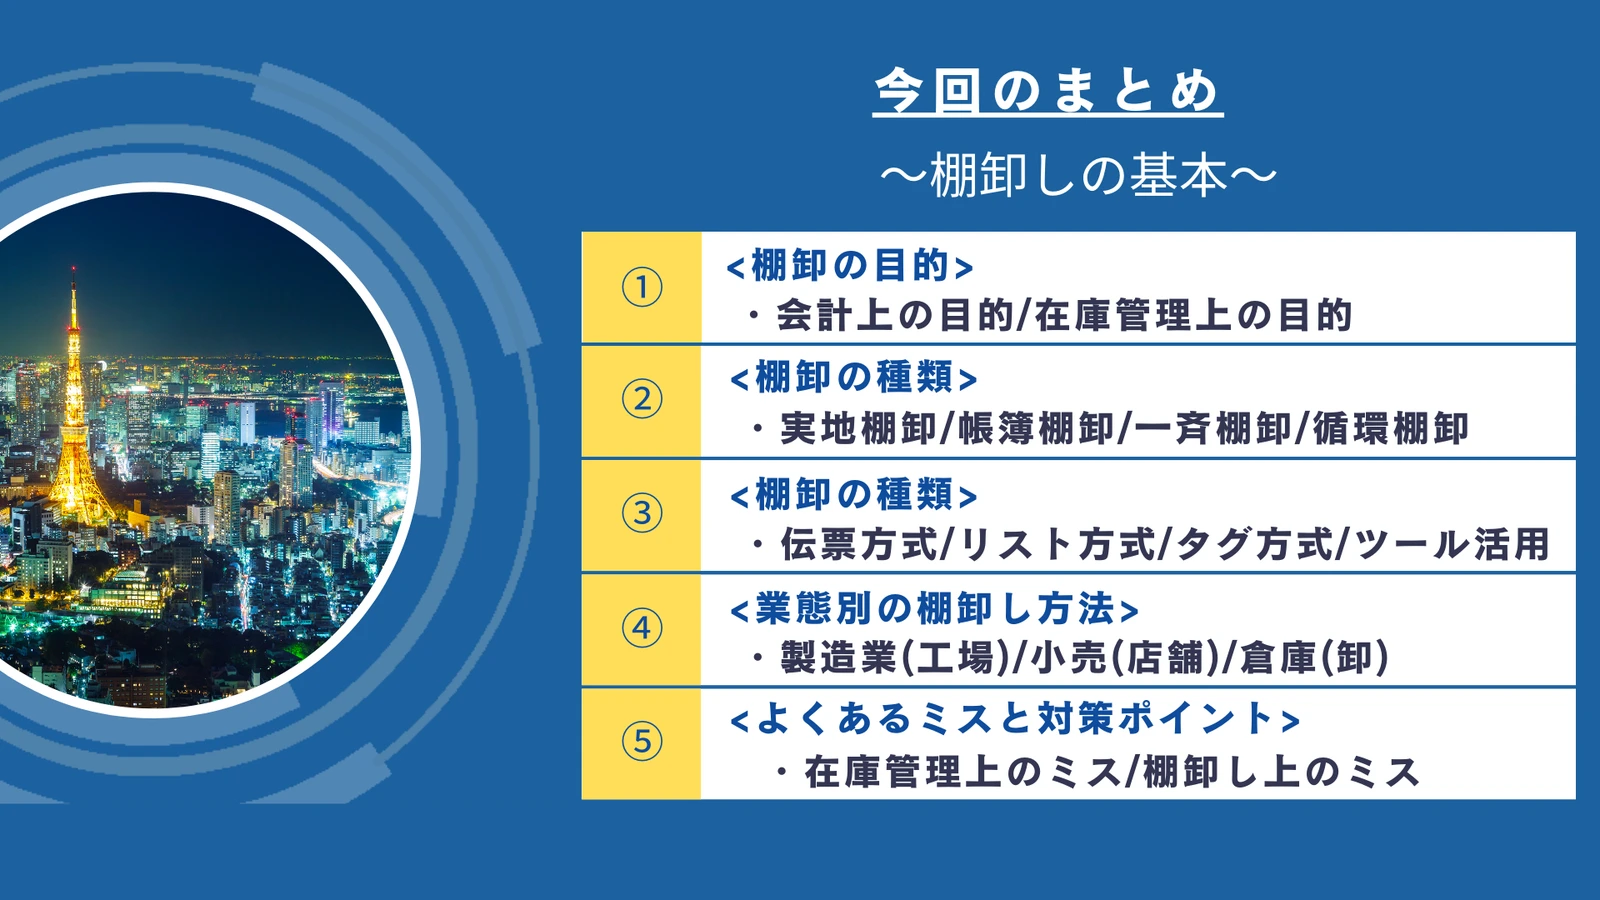
棚卸しには、会計上の金額を正しく把握する目的と、日々の在庫管理を確かめる目的があります。
会計処理上の重要性
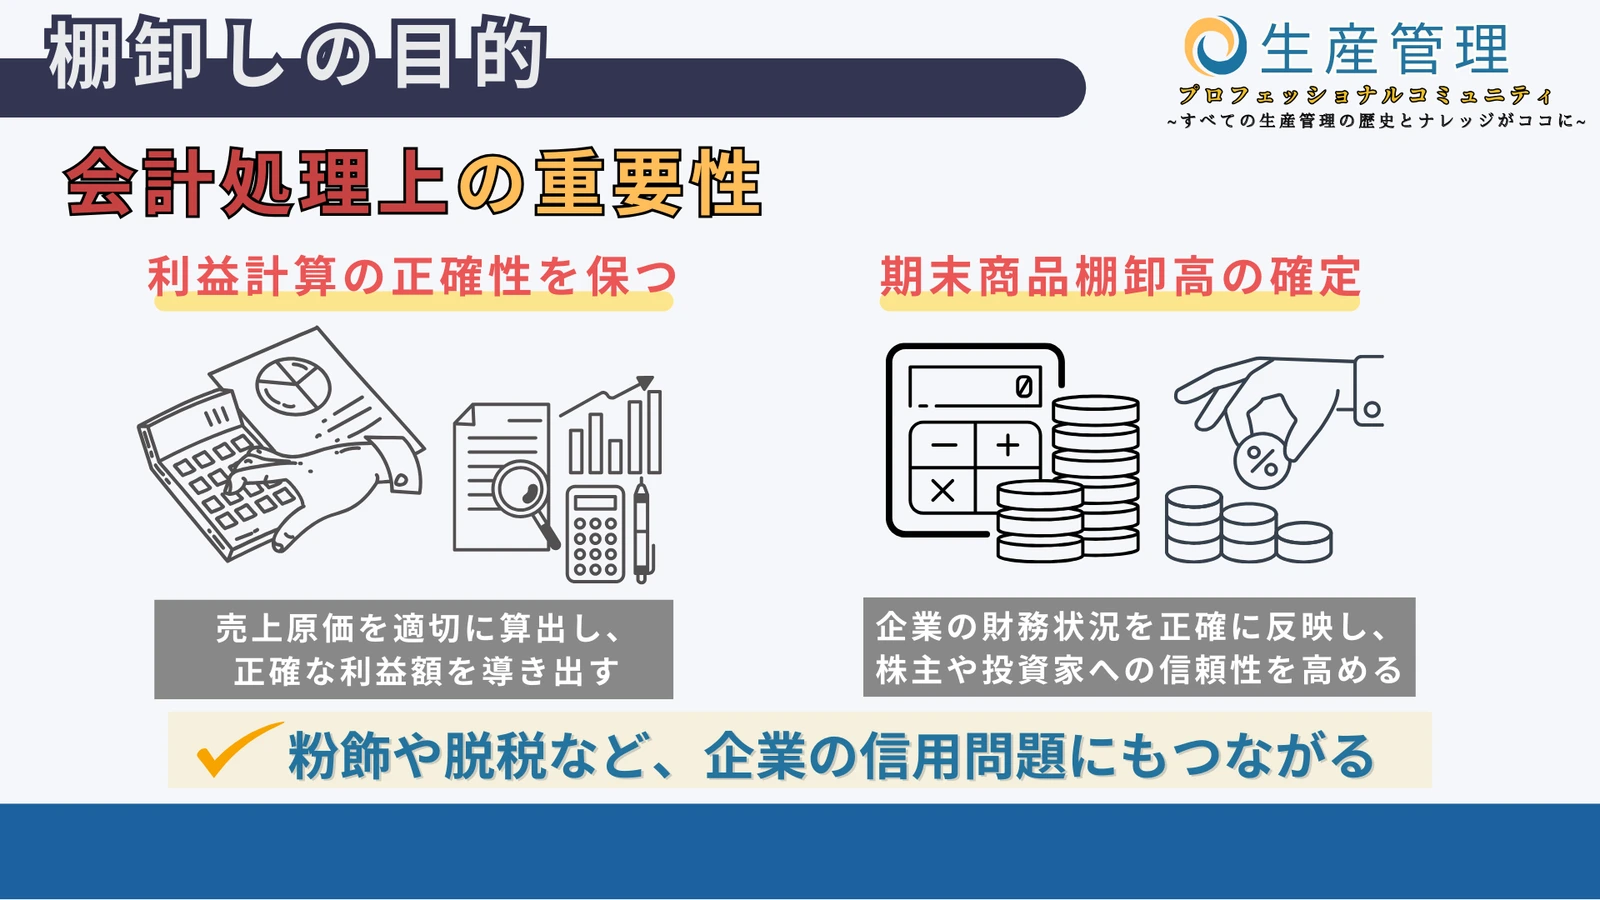
会計上の目的の一つとして利益計算の正確性を保つことが挙げられます。在庫を正確に評価することによって、売上原価を適切に算出し、正確な利益額を導き出すことに繋がります。経営戦略を立てていくためには、棚卸による正確な現状把握が重要なんです。そして次は、決算に必要な期末商品棚卸高の確定です。
決算報告や税務申告に向けて、企業の財務状況を正確に反映し、株主や投資家への信頼性を高めることにつながるわけです。在庫の数量や評価を誤ると、利益や資産の表示にも影響します。カウント結果と差異の処理を記録し、経理部門とも確認することが重要です。
在庫管理上の重要性
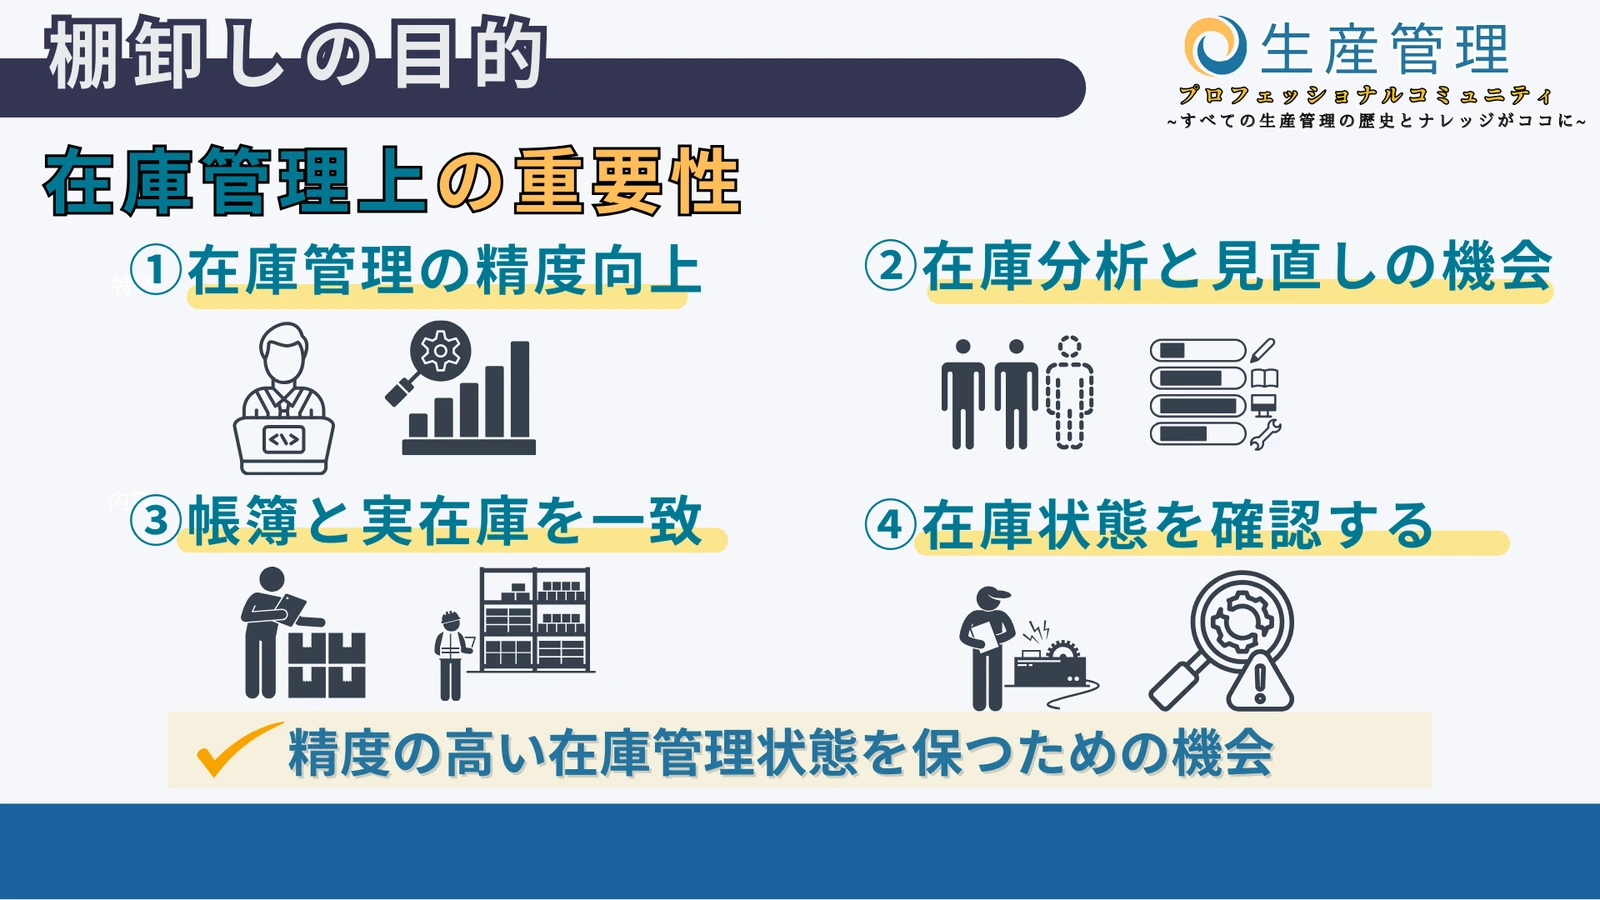
生産管理が適切な在庫管理をする上でも大事な目的がいくつかあるんです。まずは、在庫の精度を向上させるということです。棚卸しは、工場内外に何が、どこに、どれだけあるのか再確認するタイミングなんです。あるべき場所にあるべきものが本当にあるのかどうか確かめる機会になるわけです。
そして次が、在庫の分析と見直しの機会としての重要性です。今の在庫状況が適切かどうか、過剰な在庫や不足している部分があるかどうか、ABC分析や在庫回転率などによって、在庫状況の見直しの機会として、もってこいのタイミングなんです。帳簿と現物を照合すると、記録漏れや置き場所の問題が見つかります。差を直すだけでなく、原因を調べて再発を防ぎましょう。
破損・劣化・使用期限など、在庫の状態も確認します。使えない在庫を見つけたら区分し、評価や処分は社内の承認手順に沿って進めます。
棚卸しの種類
一口に棚卸といっても、さまざまな種類があります。まずは、カウントをするかどうかによって、分類されます。
実地棚卸と帳簿棚卸
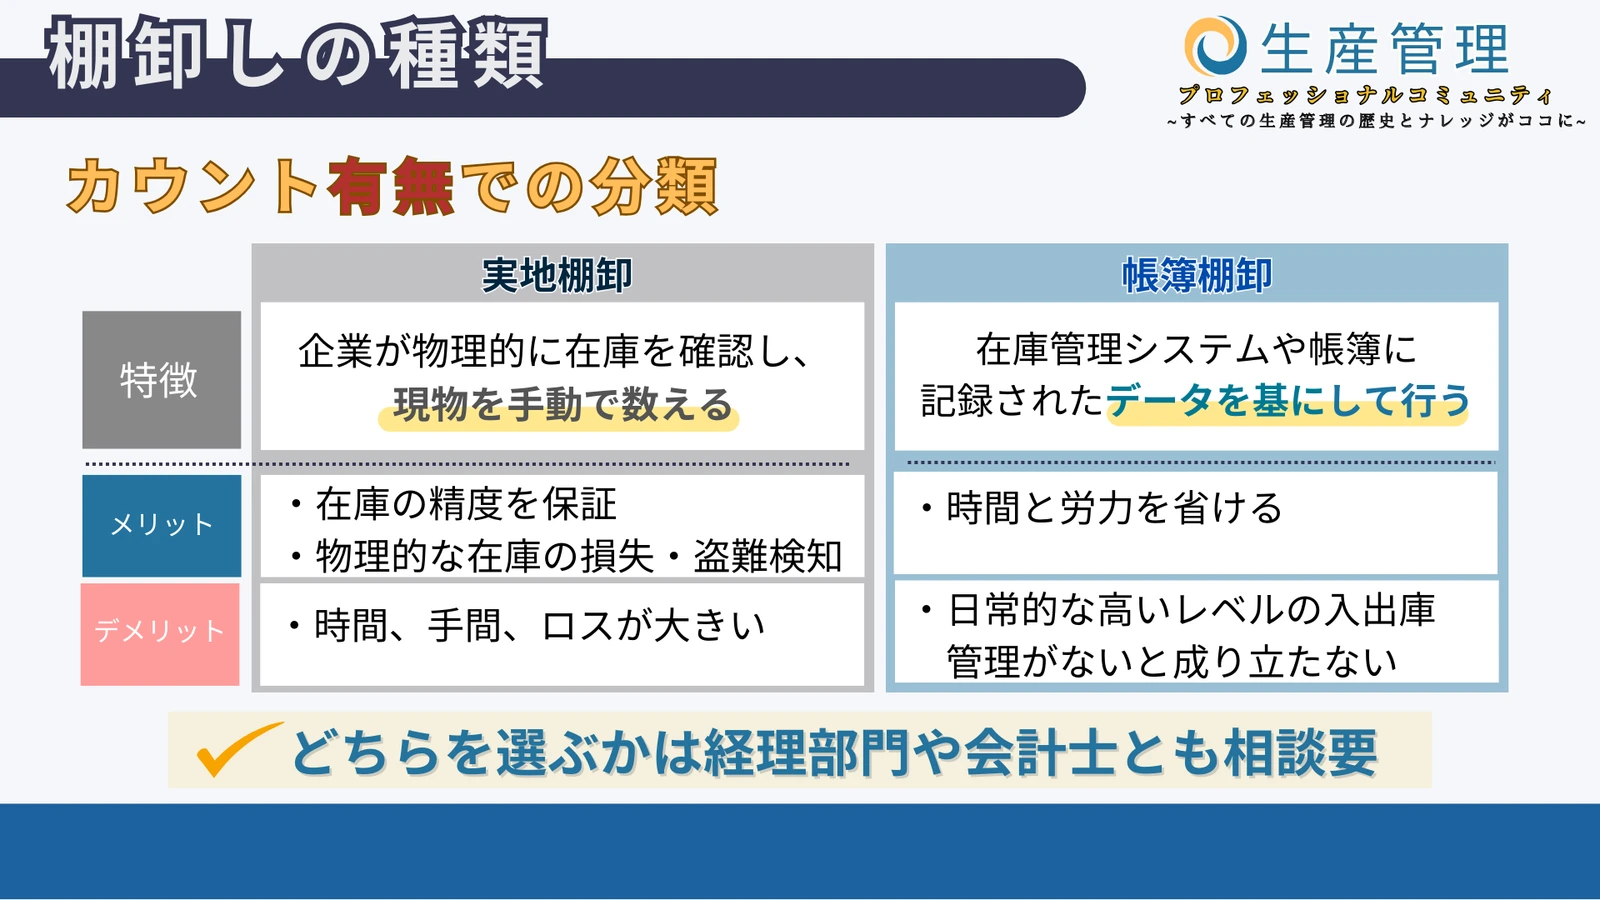
製造業における一般的な棚卸は実地棚卸と呼ばれるものです。これは、実際に現場にある在庫を確認し、現物を手動で数えるものです。現地で一点一点確認するため、数量や状態の異常に気づきやすい反面、時間と労力がかかります。帳簿棚卸は、入出庫などの記録から在庫数量・金額を把握するものです。
物理的にカウントするのではなく、記録されたデータが正しいものとして、在庫を評価します。この方法は時間と労力を省くことはできますが、データの正確性に大きく依存するため、定期的な確認と更新、日常的な高いレベルの入出庫管理ができていなければ、成り立たない棚卸とも言えます。
この2つについて、どちらを選ぶべきかは、現場の一存だけ決めることではなく、経理部門や会計士などと相談して、慎重に選択していく必要があります。
一斉棚卸と循環棚卸
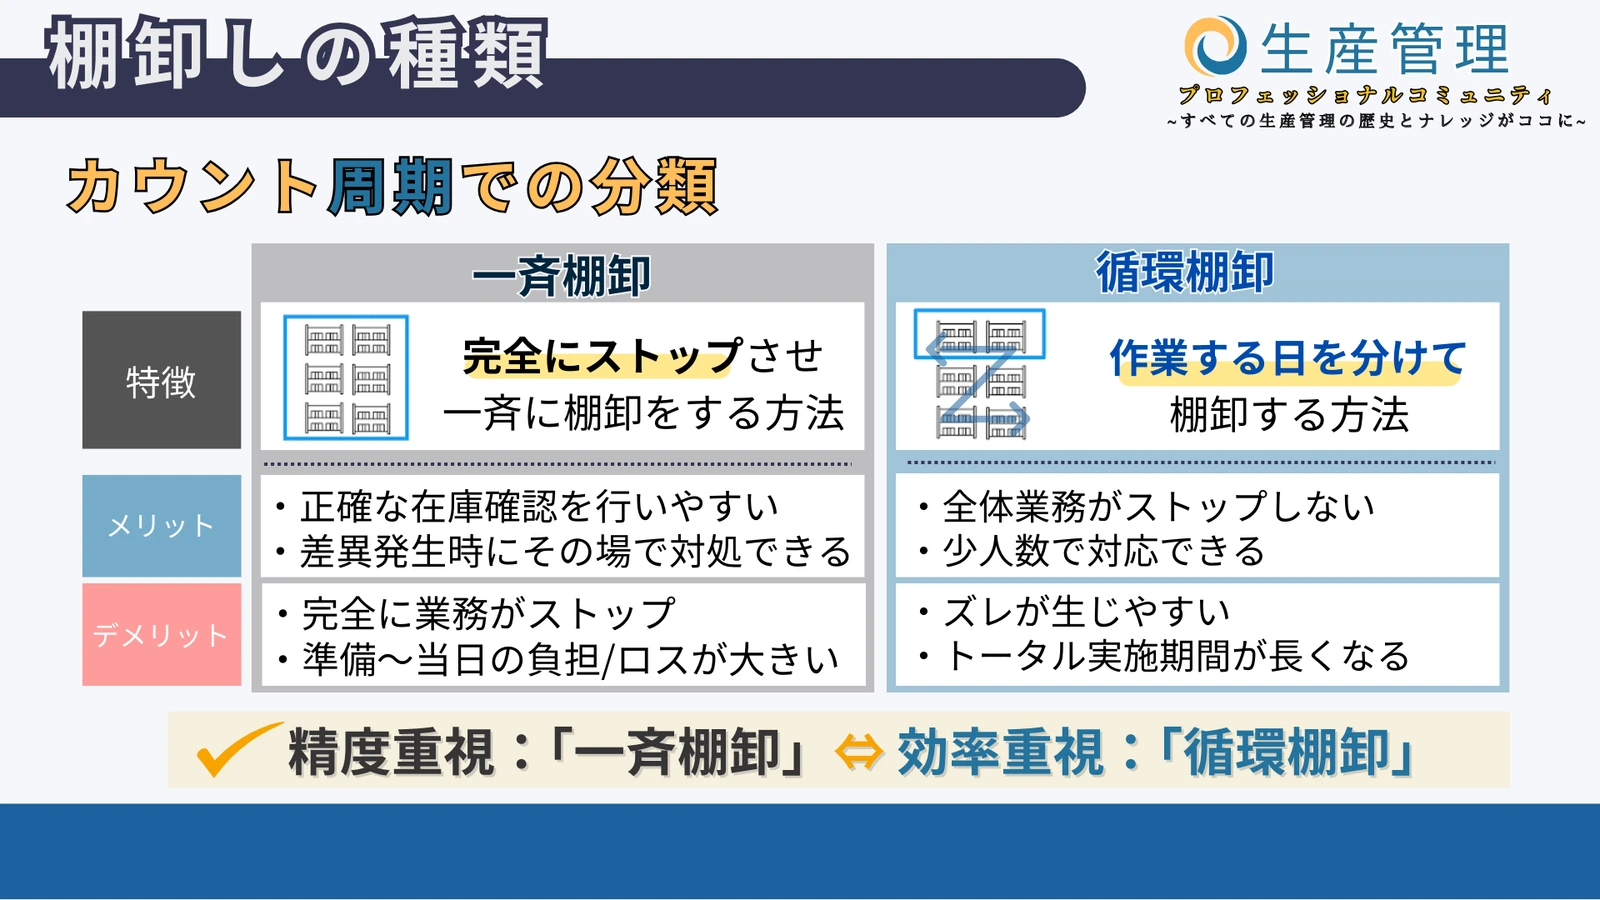
そして次は、カウントをする実地棚卸の中でも、そのタイミングや頻度によって、分類されます。まずは一斉棚卸です。工場における生産や入出荷業務を全てストップさせて、一斉に数え上げる方法です。全てを停止させて確認作業を行うので、正確に在庫確認ができたり、何か異常があっても、その場で対処しやすいという利点があります。
数時間から長ければ、数日間にわたり、完全に業務を停めるということは、当日だけではなく、そのための準備にかかる部分も合わせて、大きな負担、ロスが発生してしまうのが、欠点です。それに対するものとして、循環棚卸というものがあります。これは、すべての在庫を一度に調べるのではなく、在庫の種類や場所、作業する日を分けて棚卸する方法です。
循環棚卸であれば、工場全体を停める必要はなく、並行してカウント作業を行えます。さらに、一度に大量の在庫数をカウントする必要がないため、少人数で対応できることもメリットの1つです。ただその反面、棚卸前後で動きがあるので、精度の担保がしづらかったり、計画的に実施しないとトータルでかかる期間が長くなってしまう可能性もあります。
一斉棚卸と循環棚卸のどちらでも、対象の網羅性と入出庫の締め時刻を管理する必要があります。精度か効率かの二択ではなく、自社の取扱品目や運用に合わせて選びます。
棚卸しのカウント方法
伝票方式(タグ方式)
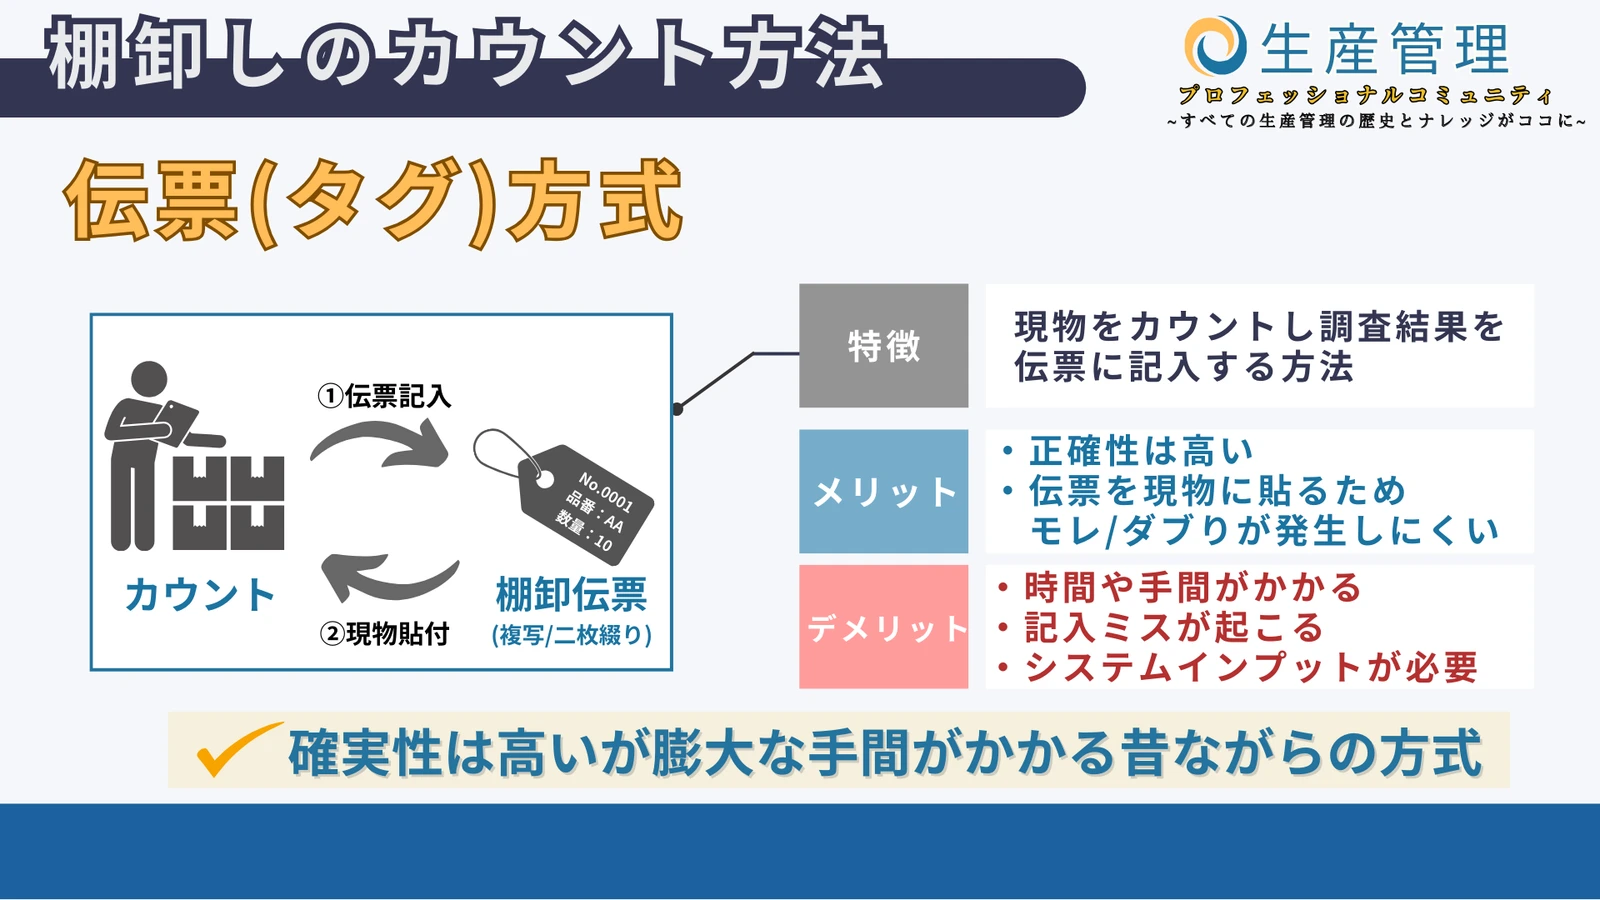
ここからは実際にカウントや集計方法について解説をしていきます。まずは、伝票方式という形があります。これは、現物をカウントして、その結果を棚卸伝票、棚卸現品票、棚札などと呼ばれるものに記入していく方法です。この伝票は連番管理がされていることが多く、全て回収したかどうかの管理、不正や混入を防ぐことができ、正確性は高いです。
また、複写式のものや上下で切り離せるものを使用して、カウントした現物や棚には、その伝票を貼り付けていくことで、その在庫はカウント済であることが分かりやすく、モレやダブりを防ぐ効果があります。ただ、記入による手間やミスも発生しやすく、棚卸後にシステムに伝票結果を入力する必要もあるので、膨大な工数がかかってくるわけです。
多くの製造現場で採用されているこの方法は、確実に行える反面、手間がかかってしまう昔ながらの方法と言えるでしょう。
リスト方式
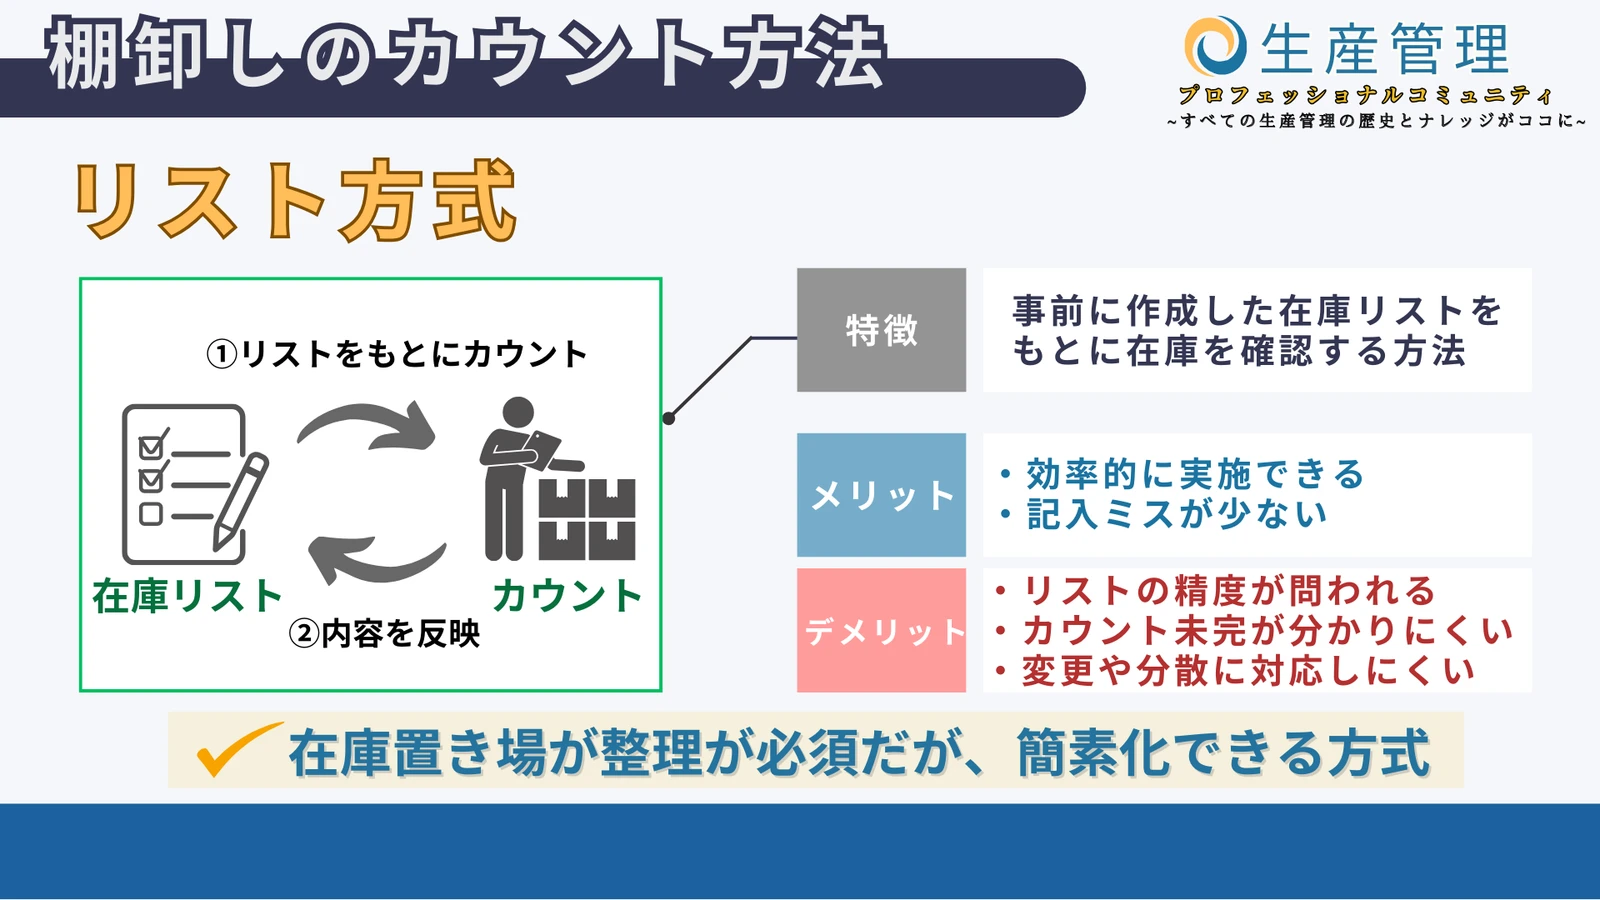
続いては、リスト方式と呼ばれるものです。リスト方式は、事前に作成した在庫リストに基づいて、個々の製品を確認していく方法です。この方式では、リストに記載されたアイテムごとに、実際の在庫数をカウントし、リストと照らし合わせます。伝票を使うよりは、効率的に実施でき、数量を確認して記入するだけなので、記入ミスを減らしやすい方法です。
ただ、事前に作成する在庫リスト、棚卸リストの精度が悪ければ混乱しますし、現物に印をつけるなどして、終わったものかどうかも明確する工夫も必要です。また、急に置き場所が変わるとリストの更新が間に合わなかったり、同じエリアに同じものが点在しているようなケースだと逆に確認がしづらくなるので、注意しましょう。
事前の準備さえ上手くできれば、効率的に実施できる方法がこのリスト方式なんです。
ツールの活用(QRコード・RFID・重量センサーなど)
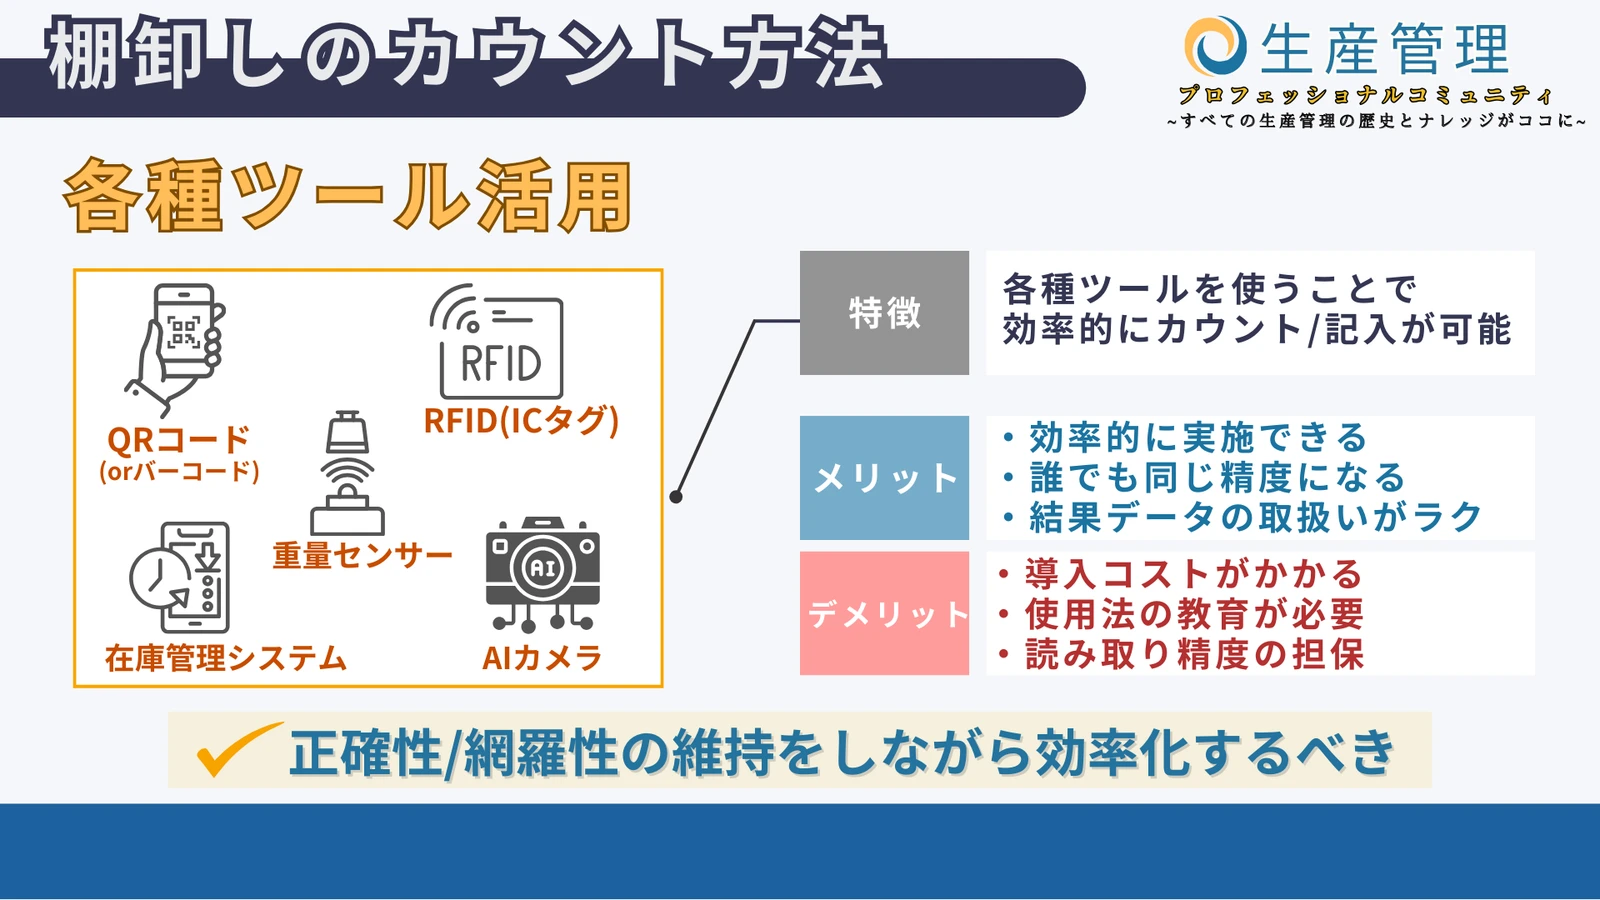
QRコードやRFID、重量センサー、画像認識などを使うと、入力や集計を省力化できます。ただし、読み取り漏れ、重複、重量換算の誤差などは残ります。実際の保管状態で精度を確かめ、例外が出たときの確認方法も決めましょう。ツールを使っても、棚卸対象の漏れと二重計上を防ぐことが基本です。
業界別の棚卸し方法
続いて、棚卸の特徴や注意点を業界別に紹介していきます。
製造業(工場)
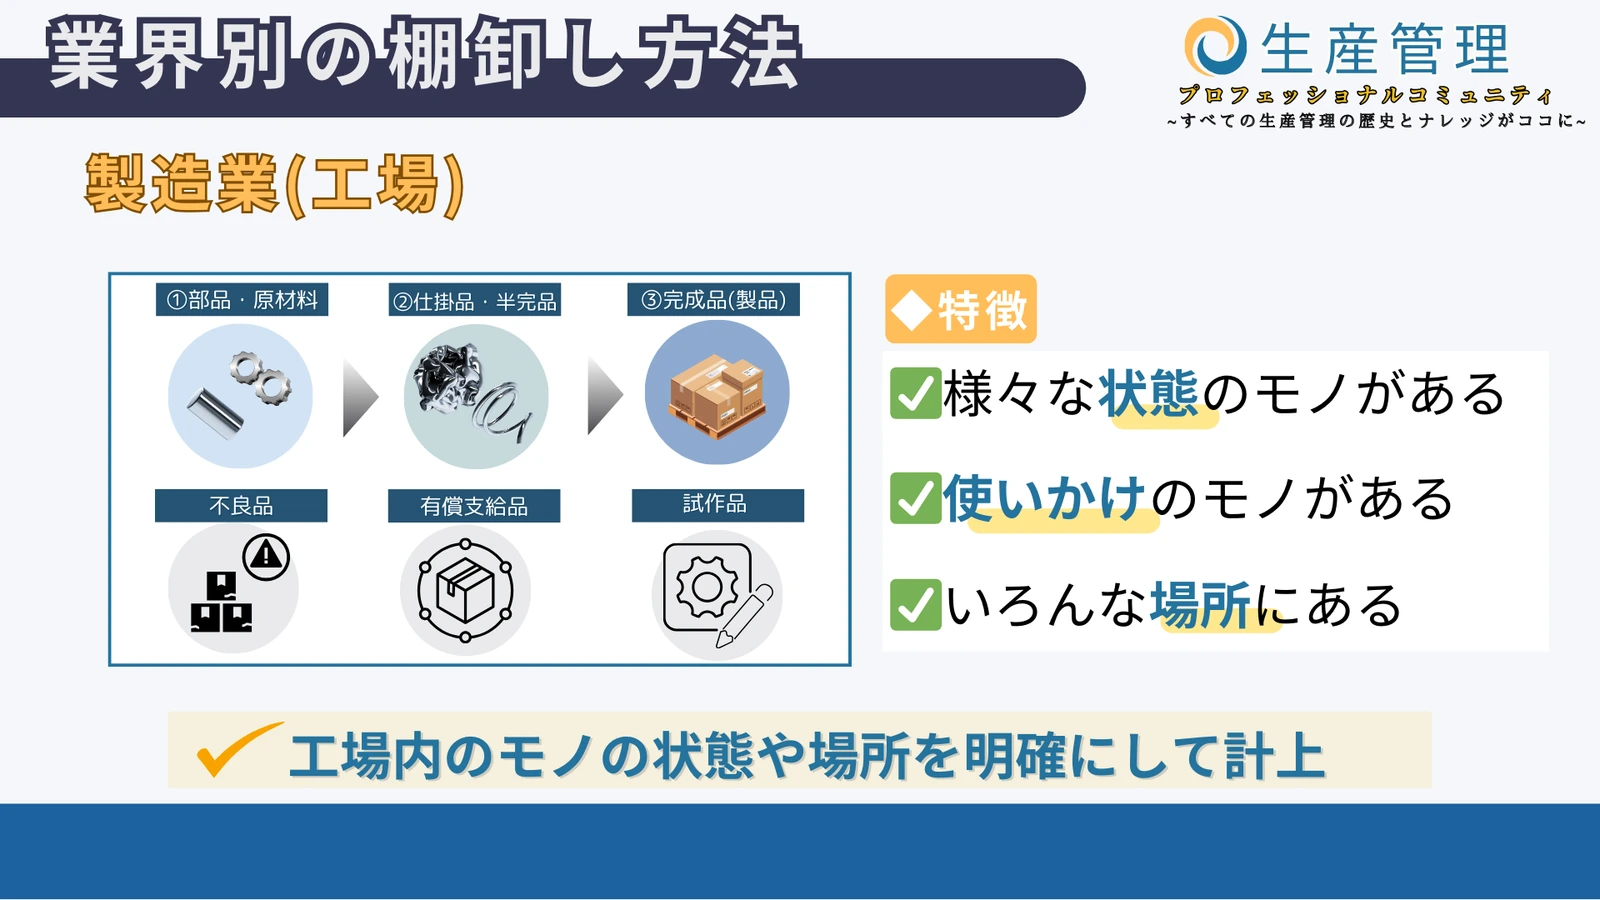
製造業の特徴は、工場の中で、状態が変わるということにあります。部品や材料が、仕掛品になり、完成品になります。他にも、不良品や支給品、試作品など、同じものでも、それがどういった状態のものなのかに、注意して棚卸をしていく必要があります。他にも、使いかけのモノがあったり、同じものがさまざまな場所で使われていたりするので、何が、どこに、どれだけ、どういった状態であるのか明確にしながら棚卸をしていかなければいけない、ということを押さえておきましょう。
小売り(店舗)・倉庫(卸)
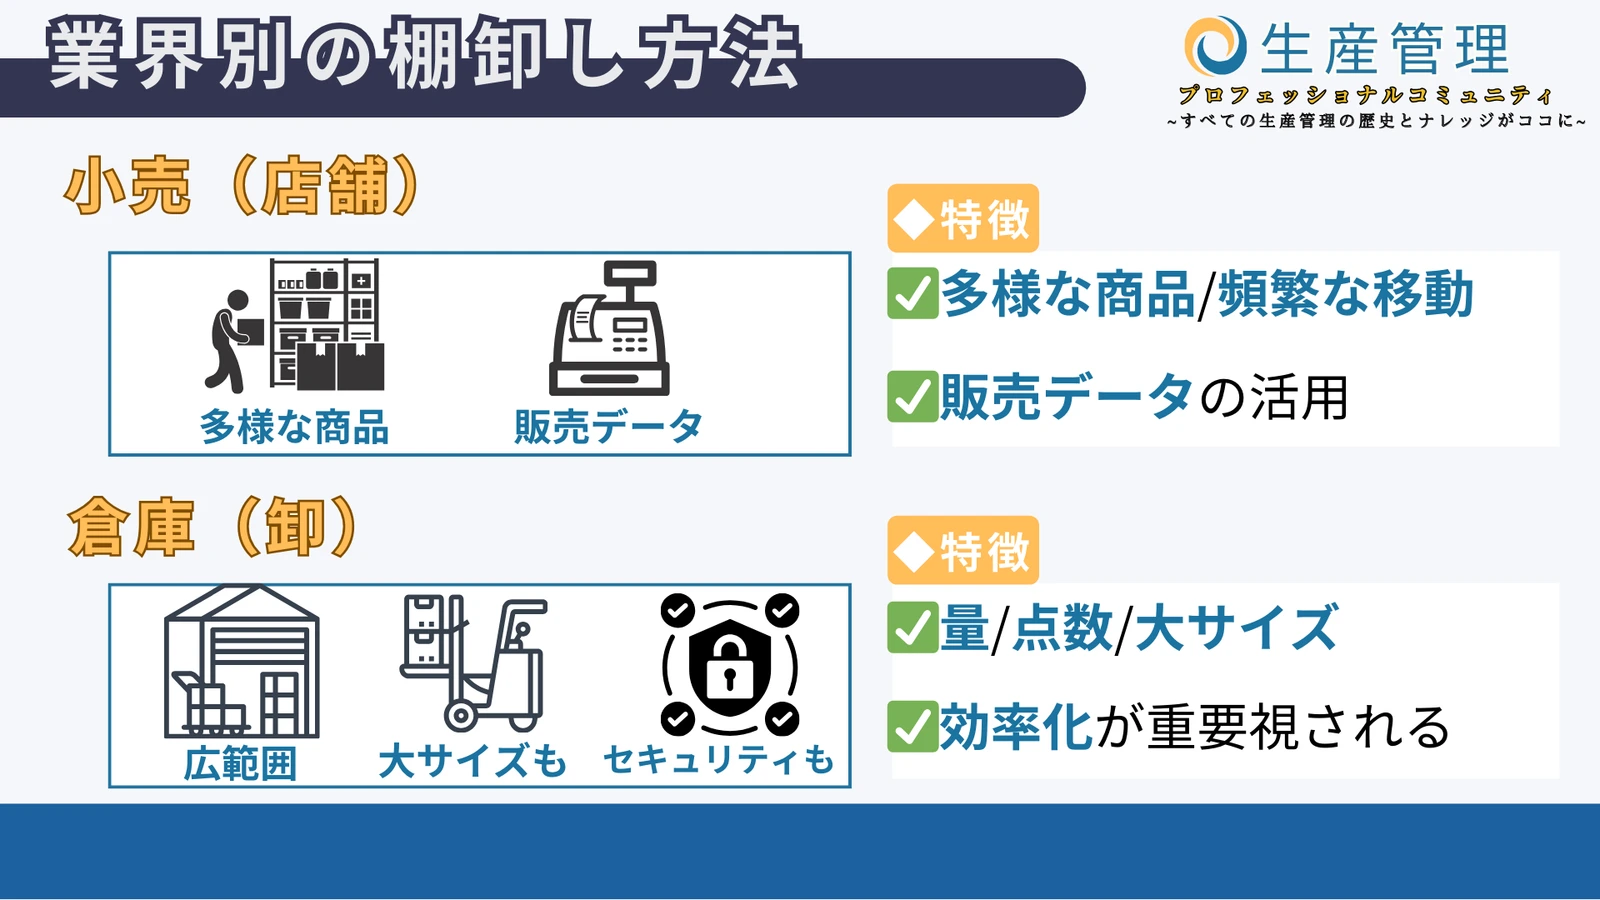
これが、スーパーやコンビニなどの小売店舗の場合は、商品のレパートリーも多く、頻繁にレイアウトや置き場所も変わってくるのが特徴です。必ずレジを通すので販売データと照合しながら実施するのが一般的です。倉庫や卸センターの場合は、巨大な倉庫に膨大な量や点数の商品があるので、効率的に実施することが求められます。
いろんな会社から預かっているモノも多いので、セキュリティや品質管理のも気を付ける必要があるのも倉庫の特徴です。
よくあるミスと対策ポイント
棚卸差異率
棚卸差異率は、帳簿と実在庫の差を割合で見る指標です。例えば、帳簿100個に対し実在庫105個なら、帳簿数量を分母にした差異は+5%です。差異率(%)=(実在庫−帳簿在庫)÷帳簿在庫 × 100絶対値で見る場合や、金額・品目数で集計する場合もあります。分母が0ならこの式では計算できません。一律に「3〜5%以内ならよい」とせず、品目の重要性や金額、差異の原因に応じて管理基準を決めましょう。
棚卸差異が発生する要因
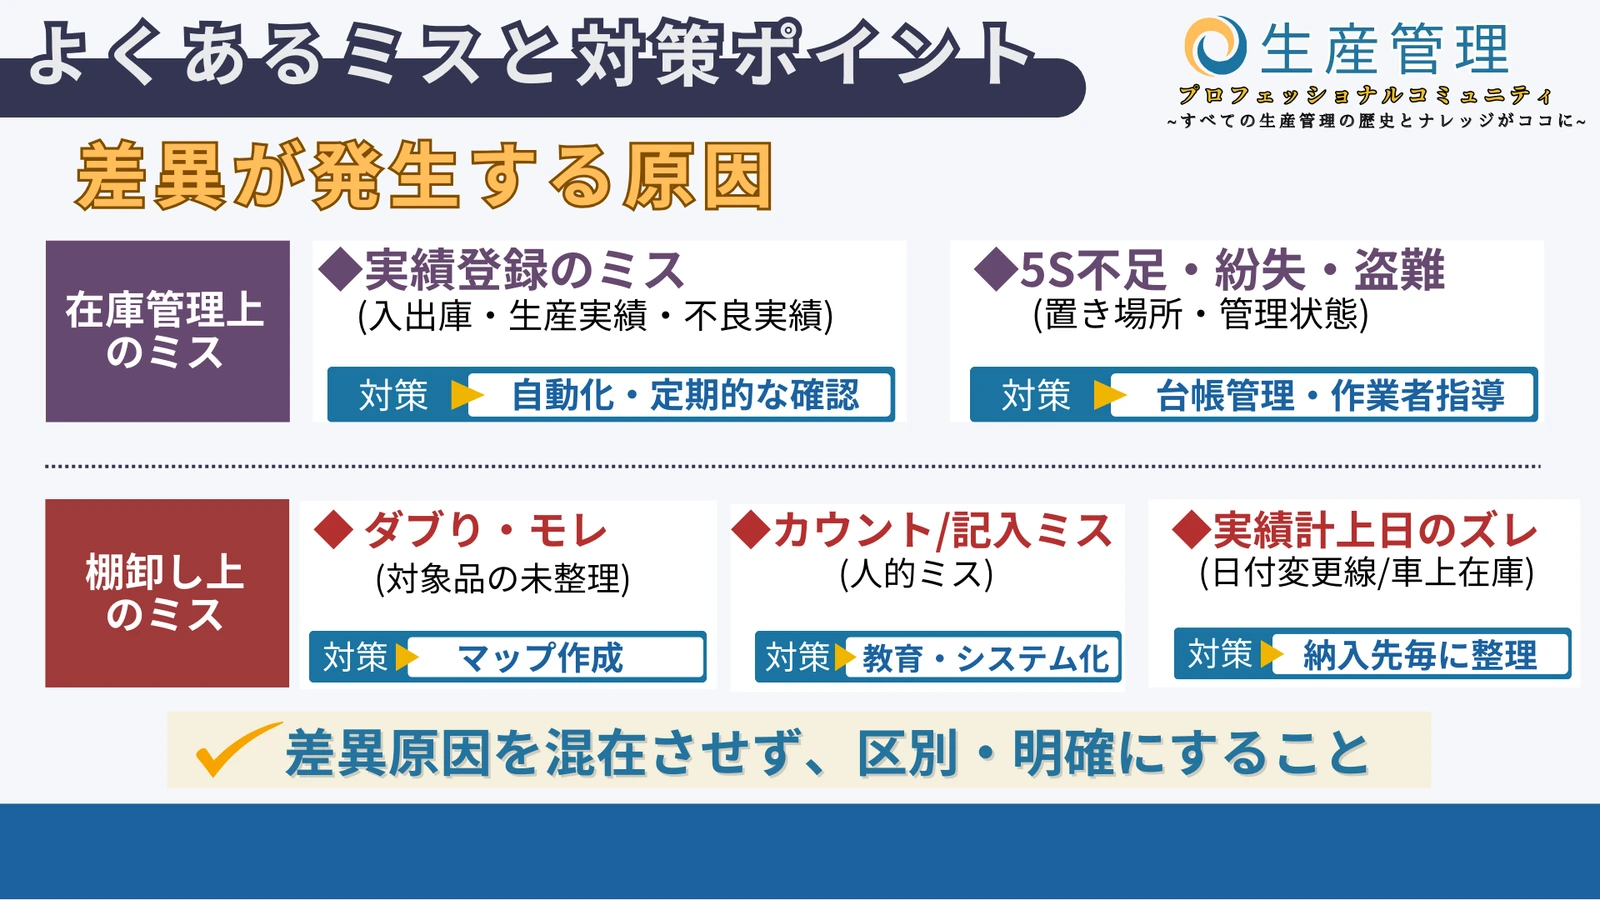
差異が発生する要因は、普段の在庫管理上のミスと棚卸をした際のミスという2種類が存在します。在庫管理上のミスと言うのは、入出庫や生産実績、不良実績を登録する際にミスをしている場合です。過剰に計上したり、処理をし忘れていると、帳簿在庫とずれてきてしまうので、ヒューマンエラーが出ないように自動化したり、定期的な確認によって未然に検知できる仕組みが必要です。
他にも、置き場所が不明確だったり、もしかしたら紛失や盗難の可能性もあります。きちんと台帳を管理したり、現場作業者への教育をして防いでいきましょう。棚卸当日の数え間違い、記入ミス、重複・漏れも差異の原因になります。担当区域を決め、数え終えた場所や在庫が分かるようにします。
特に注意したいのが、入出庫の締め時刻です。出荷済みの扱い、輸送中の在庫、外注先や他社からの預かり品などを整理し、所有者と所在を混同しないようにしましょう。数を合わせて終わるのではなく、なぜ差が出たのかを記録し、日常の管理へ戻すことが大切です。
まとめ
棚卸しは、在庫の中身と普段の管理方法を見直す機会です。事前準備、カウント、照合、原因の確認までを一連の仕事として進めましょう。